Монтаж печатных плат: как связать компоненты, панель, установку и фактическую историю сборки
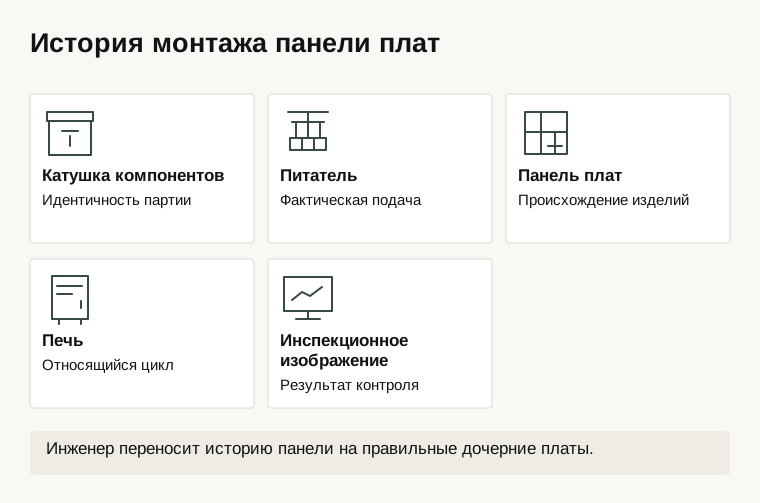
История SMT-сборки должна связывать компоненты с конкретной панелью и её отдельными платами. Список выданных катушек не подтверждает фактическую установку каждого материала. Проект прослеживаемости объединяет подготовку линии, нанесение пасты, монтаж, оплавление, инспекцию и доработку.
Определить панель и изделие
Зарегистрируйте панель, редакцию платы и карту отдельных позиций. Сохраните ориентацию и правило перехода от номера панели к номеру изделия. После разделения панели дочерняя плата должна сохранять происхождение.
Изменение конструкции или состава требует отдельной версии задания. Похожая геометрия двух редакций не доказывает взаимозаменяемость программы. Фактическая программа установки должна быть связана с разрешённым исполнением.
Создать материальную привязку
Каждой упаковке компонентов назначьте устойчивый идентификатор с партией и номенклатурой. Производитель материального ПО использует идентификацию упаковок и отслеживание их движения по производству. Для собственного проекта подтвердите фактически доступную детализацию.
Свяжите упаковку с питателем, позицией и интервалом использования. Идентификатор питателя не является постоянным номером одной катушки. При пополнении или соединении ленты требуется событие изменения материала.
| Объект | Связь | Для чего |
|---|---|---|
| Компоненты | Упаковка, питатель, интервал | Происхождение установки |
| Панель | Редакция и позиции | Дочерние платы |
| Проход | Программа и линия | Фактическая сборка |
| Инспекция | Плата и исходная запись | Основание решения |
Сохранить последовательность операций
Для пасты зарегистрируйте материал, партию и фактическое применение в объёме процедуры. Шаблон, программа печати и доступные результаты контроля связываются с панелью. Плановая подготовка линии не подтверждает каждый фактический проход.
Монтажная запись должна сохранять доступные сведения об установке и исключениях. Если система предоставляет только расход по заказу, нельзя заявлять точную родословную каждой позиции. Ограничение переносится в производственный отчёт.
Связать тепловой проход и инспекцию
Сохраните фактическую принадлежность панели маршруту оплавления и конфигурации печи. Температуры зон и отдельное профильное измерение являются разными основаниями. Процедуры и режимы определяет технологическая документация.
Инспекционные изображения и результаты связывайте с панелью, стороной и позицией платы. Автоматическая классификация и рассмотренное решение должны различаться. Новая обработка прежнего изображения не становится новым физическим осмотром.
Например, панель повторно прошла инспекцию после ремонта одной позиции. Общий успешный статус не должен стирать первоначальную находку и выполненное исправление. История сохраняет локальную область и основания повторной оценки.
Для двухсторонней сборки сохраните отдельные проходы и ориентацию каждой стороны. Повторное появление панели на входе линии может быть предусмотренным этапом, а не повторным изготовлением. Счётчики выпуска должны учитывать структуру маршрута, чтобы одна физическая панель не увеличивала число уникальных изделий после каждого штатного прохода.
Проследить разделение и доработку
После отделения плат подтвердите соответствие дочерних номеров позиционной карте. При повороте или ручном снятии порядок выдачи может измениться. Приёмка должна включать этот случай, иначе правильные данные будут привязаны к чужому экземпляру.
Для замены компонента сохраните прежнюю и новую материальную принадлежность в доступном объёме. Итоговая комплектация отличается от первоначальной записи установки. Начните с одной панели со сменой катушки и локальной доработкой, затем расширяйте модель. Такой проект позволяет разбирать фактическую сборку, сохраняя реальную точность материальной истории.